1. Giriş: Neden Teçhizat Kalsiyum Karbonat İşlemesinde Seçim, İlk Kritik Adımdır
Kalsiyum karbonat (CaCO₃), plastikler, kauçuk, kağıt, kaplamalar, sızdırmazlık malzemeleri ve inşaat malzemelerinde en yaygın kullanılan inorganik mineral dolgu maddelerinden biridir. Doğal kalsit, mermer ve kireç taşı ezilir, öğütülür, sınıflandırılır ve (gerektiğinde) yüzey modifikasyonu yapılarak öğütülmüş kalsiyum karbonat (GCC) tozu elde edilir. Nihai ürünün katma değeri büyük ölçüde şunlara bağlıdır: incelik, beyazlık ve parçacık boyutu dağılımı—ve bu hedeflere ulaşılıp ulaşılamayacağı, doğru taşlama ekipmanının seçilmesiyle başlar.
Yaygın kalsiyum karbonat öğütme değirmenleri arasında Raymond değirmenleri (sarkaçlı silindirli değirmenler), bilyalı değirmenler, dikey silindirli değirmenler, ultra ince öğütme değirmenleri, jet değirmenleri ve ıslak karıştırmalı değirmenler bulunur. İncelik aralıkları, enerji tüketimleri, kapasiteleri ve yatırım seviyeleri önemli ölçüde farklılık gösterir. Yanlış seçim, yetersiz incelik, yüksek elektrik maliyetleri ve beyazlığın bozulması gibi sorunlara doğrudan yol açar. Bu makale, her ekipman türünü incelik seviyesine göre haritalandırır ve pratik bir seçim çerçevesi sunar.
2. Başlıca Türleri Kalsiyum Karbonat Öğütme Ekipmanları ve İncelik Aralığı
| Teçhizat | Öğütme Prensibi | Tipik İncelik | Kapasite Profili | Tipik Uygulamalar |
| Çeneli / Çekiçli Kırıcı (ön kısım) | Sıkıştırma ve darbe ile kırma | Parçacıklar ≤ 30 mm | Yüksek kapasiteli kaba kırma | Öğütme aşamasına besleme için cevherin ön kırılması |
| Raymond Değirmeni (Sarkaçlı Değirmen) | Santrifüjlü silindirli kırma + hava sınıflandırması | 80–600 ağ | Orta ila büyük ölçekli sürekli üretim | 325 mesh'in altında standart dolgu malzemesi sınıfı GCC; en iyi fiyat-performans oranı. |
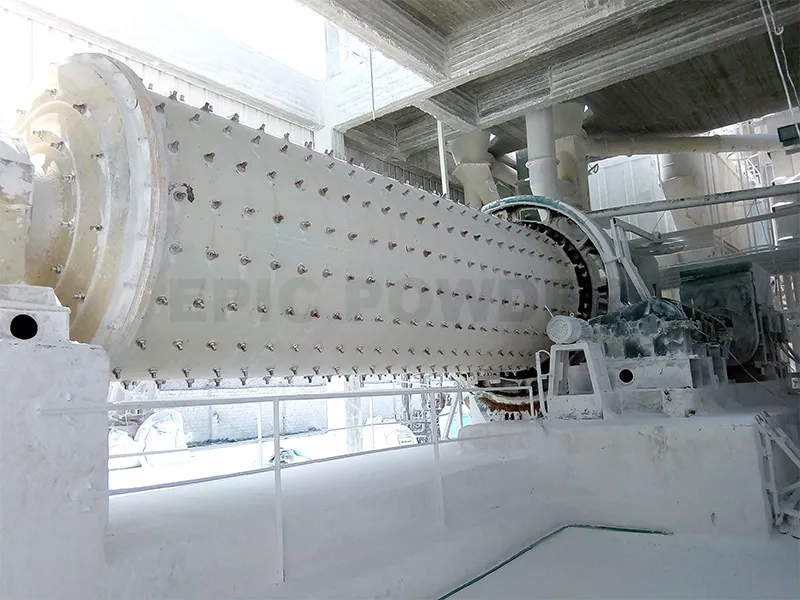
| Bilyalı değirmen | Öğütme ortamları arasındaki darbe, sürtünme ve kayma | 200–2500 ağ (sınıflandırıcı ile) | Yüksek kapasiteli; kuru veya ıslak çalışma | Dolgu maddesi ve ultra ince GCC'nin büyük ölçekli üretimi |
| Dikey Silindir Değirmeni | Masa üstü silindirli kırma + entegre sınıflandırıcı | 200–1250 ağ | Çok yüksek kapasite; düşük özgül güç tüketimi | Büyük 400–800 mesh GCC üretim hatları |
| Ultra İnce Öğütme Değirmeni (halka silindir / ultra ince dikey) | Çok aşamalı halkalı silindirli kırma + turbo ince sınıflandırma | 325–2500 ağ | Orta ila büyük ölçekli sürekli üretim | 800–2500 mesh ultra ince GCC için ana akım ekipman |
| Jet Değirmeni | Yüksek hızlı hava akımlarında parçacıkların birbirine çarpması | 325–6000 mesh (d97 ≤ 2–10 μm) | Küçük ila orta kapasiteli; yüksek enerji tüketimi | Yüksek temizlik gerektiren birinci sınıf ultra ince ürünler |
| Islak Karıştırmalı Değirmen / Bilyalı Değirmen | Karıştırıcı tahrikli ortam kayması ve sürtünmesi | d50 ≤ 1–2 μm | Sürekli çamur üretimi | Kağıt kaplama kaliteleri ve ultra ince GCC bulamacı |
Hızlı konumlandırma600 mesh'in altında, Raymond veya dikey silindirli değirmenleri (ton başına en düşük güç) tercih edin. 800–2500 mesh için, ultra ince değirmenleri veya bilyalı değirmen + sınıflandırıcı sistemlerini tercih edin. Nano ölçekli, yüksek temizlik gerektiren ürünler için jet değirmenlerini tercih edin. Kağıt kaplama bulamacı için ıslak karıştırmalı değirmenleri tercih edin.
3. Kuru ve Islak Proses Yöntemleri
Kalsiyum karbonat öğütme işlemi, sıvı bir ortamın kullanılıp kullanılmamasına bağlı olarak kuru ve ıslak yöntemler olmak üzere ikiye ayrılır:
- Kuru işlemKırma → kuru öğütme (Raymond / dikey / ultra ince değirmen) → sınıflandırma → toz toplama ve paketleme. Kısa akış şeması, susuzlaştırma veya kurutma gerekmez, daha düşük yatırım maliyeti—dolgu sınıfı GCC için ana akım. Ekonomik incelik genellikle yaklaşık 1250 mesh'e kadar; bunun ötesinde, enerji tüketimi keskin bir şekilde artar ve topaklanma artar.
- Islak işlemBulamaç hazırlama → ıslak karıştırmalı öğütme (genellikle sodyum poliakrilat dağıtıcı ile) → filtrasyon ve kurutma (veya doğrudan bulamaç olarak satılır). Ürünler dar boyut dağılımı ve az miktarda topaklanma gösterir ve d50 ≤ 1–2 μm'ye ulaşır. 800 mesh'in üzerindeki ultra ince GCC ve kağıt kaplama bulamaç kaliteleri için ana akım yöntemdir, ancak bir susuzlaştırma/kurutma sistemi gerektirir.
Seçim önerisi: 1250 mesh'e kadar kuru toz dolgu maddeleri için kuru öğütmeyi tercih edin. 2500 mesh ve üzeri için veya doğrudan kağıt kaplama bulamacı temini için ıslak öğütmeyi tercih edin.
4. Ekipman Seçiminde Beş Temel Faktör
- Hedeflenen incelik ve boyut dağılımıİncelik, ekipman türünü belirler; dağıtım hedefleri (örneğin, d97) sınıflandırıcı yapılandırmasını belirler. Önce inceliği tanımlayın, ardından ekipmanı seçin.
- Üretim ölçeğiYıllık on binlerce tonun üzerinde üretim yapan tesisler için, dikey değirmenler veya bilyalı değirmen + sınıflandırıcı hatları gibi büyük sürekli sistemler tercih edilmelidir. Küçük partiler ve çoklu kaliteler için ise Raymond veya ultra ince öğütme değirmenleri daha fazla esneklik sunar.
- Ham madde özellikleriKalsit, mermer ve kireçtaşı sertlik, beyazlık ve silika içeriği bakımından farklılık gösterir. Yüksek silika içeriği, silindir, halka ve astar aşınmasını hızlandırarak hem ürünün beyazlığını hem de ekipman ömrünü olumsuz etkiler.
- Enerji tüketimi ve işletme maliyetiRaymond ve dikey değirmenler, iri toz aralığında açık ara öndedir; ultra ince aralıkta ise enerji kullanımı incelikle birlikte hızla artar—sadece ekipman fiyatını değil, "ton başına ürün güç tüketimini" de karşılaştırın.
- Ürün konumlandırmaStandart dolgu malzemesi mi, aktifleştirilmiş (yüzey modifiye edilmiş) malzeme mi yoksa kağıt kaplama malzemesi mi? Modifikasyon adımları (örneğin, stearik asit kaplama) taşlama devresiyle birlikte tasarlanmalıdır.
5. Seçim İş Akışı ve Sonuç
Kalsiyum karbonat öğütme hattı için tipik bir seçim mantığı şöyledir: Hedef incelik ve kapasiteyi tanımlayın → kuru veya ıslak yöntemi belirleyin → incelik aralığı ve özgül güç tüketimine göre aday değirmenleri karşılaştırın → ham cevher beyazlığı ve silika içeriğine bağlı olarak aşınma risklerini doğrulayın → laboratuvar veya pilot denemeler yoluyla proses parametrelerini onaylayın.
Öğütme ekipmanları büyük ölçekli ve akıllı çalışma yönünde (değişken frekans kontrolü, çevrimiçi partikül boyutu izleme, otomatik paketleme) gelişmeye devam ettikçe, bir makinenin başarabileceği sınırları da genişlemeye devam ediyor. Tek bir "en iyi öğütme makinesi" yoktur; yalnızca incelik hedeflerinize, kapasitenize ve maliyet yapınıza en uygun kombinasyon vardır.
Sıkça Sorulan Sorular: Kalsiyum Karbonat Öğütme Ekipmanları Hakkında Sıkça Sorulan Sorular
S1: 325 mesh öğütülmüş kalsiyum karbonat için en uygun maliyetli ekipman hangisidir?
A: 325 mesh'e kadar incelik için Raymond değirmeni veya dikey silindirli değirmen en iyi seçimdir. Raymond değirmenleri küçük ve orta ölçekli tesisler için daha düşük yatırım maliyeti sunarken, dikey değirmenler büyük ölçekli sürekli üretim için ton başına daha düşük enerji tüketimi sağlar.
S2: 1250–2500 mesh için hangi değirmeni seçmeliyim? ultra ince GCC?
A: Halkalı silindirli ultra ince öğütme değirmenleri veya ince sınıflandırıcıya sahip bilyalı değirmenler önerilir. Ultra ince öğütme değirmenleri sürekli ve istikrarlı üretim sağlar; bilyalı değirmen sistemleri ise kontrol edilebilir öğütme ortamı aşınmasıyla yüksek kapasite sunar. Üstün kaliteli, yüksek saflıkta ürünler için jet değirmenleri bir seçenektir.
S3: Kalsiyum karbonat için jet değirmeni gerekli midir?
A: Sadece mikron altı incelik (d97 ≤ 2–10 μm) ve son derece düşük demir kirliliği gerektiğinde kullanılır. Jet değirmenleri ortam gerektirmez ve temizdir, ancak mekanik değirmenlere göre birkaç kat daha fazla enerji tüketirler; bu da standart dolgu kaliteleri için gereksizdir.
S4: Islak öğütülmüş ve kuru öğütülmüş kalsiyum karbonat arasındaki fark nedir?
A: Islak (karıştırmalı) öğütme, daha az topaklanma ile dar bir boyut dağılımı sağlar ve d50 ≤ 1–2 μm'ye ulaşır; bu da kağıt kaplama bulamaçları için idealdir. Kuru öğütme daha basittir ve doğrudan kuru toz verir, ancak ekonomik olarak yalnızca yaklaşık 1250 mesh'e kadar uygundur.
S5: Ham cevherdeki yüksek silika içeriği öğütme ekipmanını nasıl etkiler?
A: Kuvars gibi sert safsızlıklar, silindirler, halkalar, astarlar ve öğütme ortamlarında aşınmayı hızlandırarak ekipman ömrünü kısaltır ve ürünün beyazlığını düşürür. Öğütme işleminden önce silika/demir giderme işlemi ekleyin ve yüksek aşınma direncine sahip aşınma parçaları seçin.
Bize Ulaşın Ücretsiz taşlama çözümü teklifi ve ekipman fiyat teklifi için!